KLEINTEILSERIE PLANEN
Kleinteile schweißen: Finden Sie den Zeithebel in Ihrer Serie.
Bei wiederkehrenden Kleinteilen zeigt eine Stückzeitrechnung, wo Handhabung, Spannen und Schweißphasen den Ablauf prägen. Tragen Sie eigene Beobachtungen getrennt ein und vergleichen Sie daran eine konkrete Änderung an Ausstattung oder Arbeitsfolge.
- Ablaufbeobachtung
- Schweißphasen
- Nebenzeiten
Für Kleinteilserien werden Schweißphasen, Nebenzeiten und Überlappungen getrennt erfasst; der tatsächliche Engpass bestimmt die nächste Beschaffung.
AblaufbeobachtungOrdnet eigene Messungen ein
SchweißphasenVerbindet Bedarf mit Leistungsdaten
NebenzeitenZeigt den eigenen Verbesserungsauftrag
So beraten wir
Kleinteilserie planen · KONKRET BEANTWORTET
Wie finde ich bei einer Kleinteilserie heraus, ob mehr Geräteleistung oder eine bessere Spannlösung zuerst hilft?
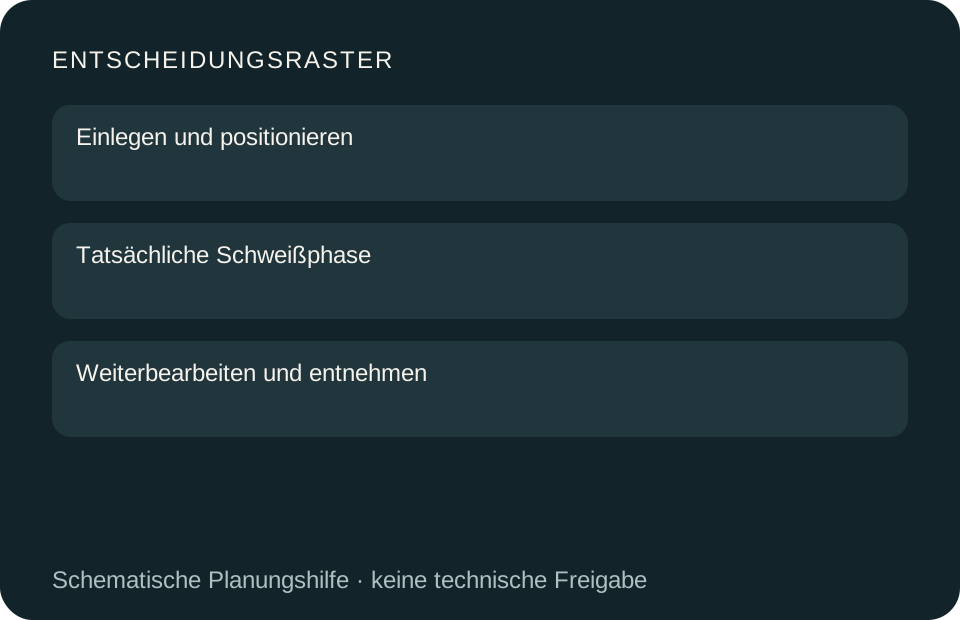
Zerlegen Sie den Stückablauf in Positionieren und Spannen, tatsächliche Schweißphase sowie Entnehmen und Prüfen. Eine lange Nebenzeit wird durch zusätzlichen Maximalstrom nicht automatisch kürzer. Der größte beeinflussbare Zeitanteil zeigt den organisatorischen Ansatz; die technische Eignung der Stromquelle bleibt separat zu beurteilen.
- Ablaufbeobachtung: Ordnet eigene Messungen ein
- Schweißphasen: Verbindet Bedarf mit Leistungsdaten
- Nebenzeiten: Zeigt den eigenen Verbesserungsauftrag
Liegt Ihr Zeithebel im Schweißen oder im Handhaben der Kleinteile?
Die Serienbetrachtung ordnet Ausgaben dem tatsächlich begrenzenden Ablaufabschnitt zu. Eine schnellere Stromquelle und eine kürzere Spannzeit greifen an verschiedenen Stellen an.
-
Ihre Situation: Der größte beeinflussbare Anteil liegt im Einlegen und Positionieren.
Vergleichen Sie zuerst einen passenden Spann- oder Bereitstellungsablauf mit der vorhandenen Stromquelle.
Mehr maximaler Schweißstrom verändert diese Handhabungszeit nicht automatisch.
-
Ihre Situation: Zusammenhängende Schweißphasen begrenzen den beobachteten Ablauf.
Vergleichen Sie den dokumentierten Leistungsumfang für den tatsächlichen Prozessbedarf.
Der Gerätebedarf folgt den realen Schweißphasen und ihren Bedingungen, nicht der gesamten Zykluszeit.
-
Ihre Situation: Aufgaben werden parallel erledigt oder warten auf dieselbe Person.
Zeichnen Sie die Belegung der beteiligten Ressourcen vor jeder Zeitaddition auf.
Die Summe isolierter Einzeltätigkeiten entspricht bei Überlappung nicht der tatsächlich benötigten Durchlaufzeit.
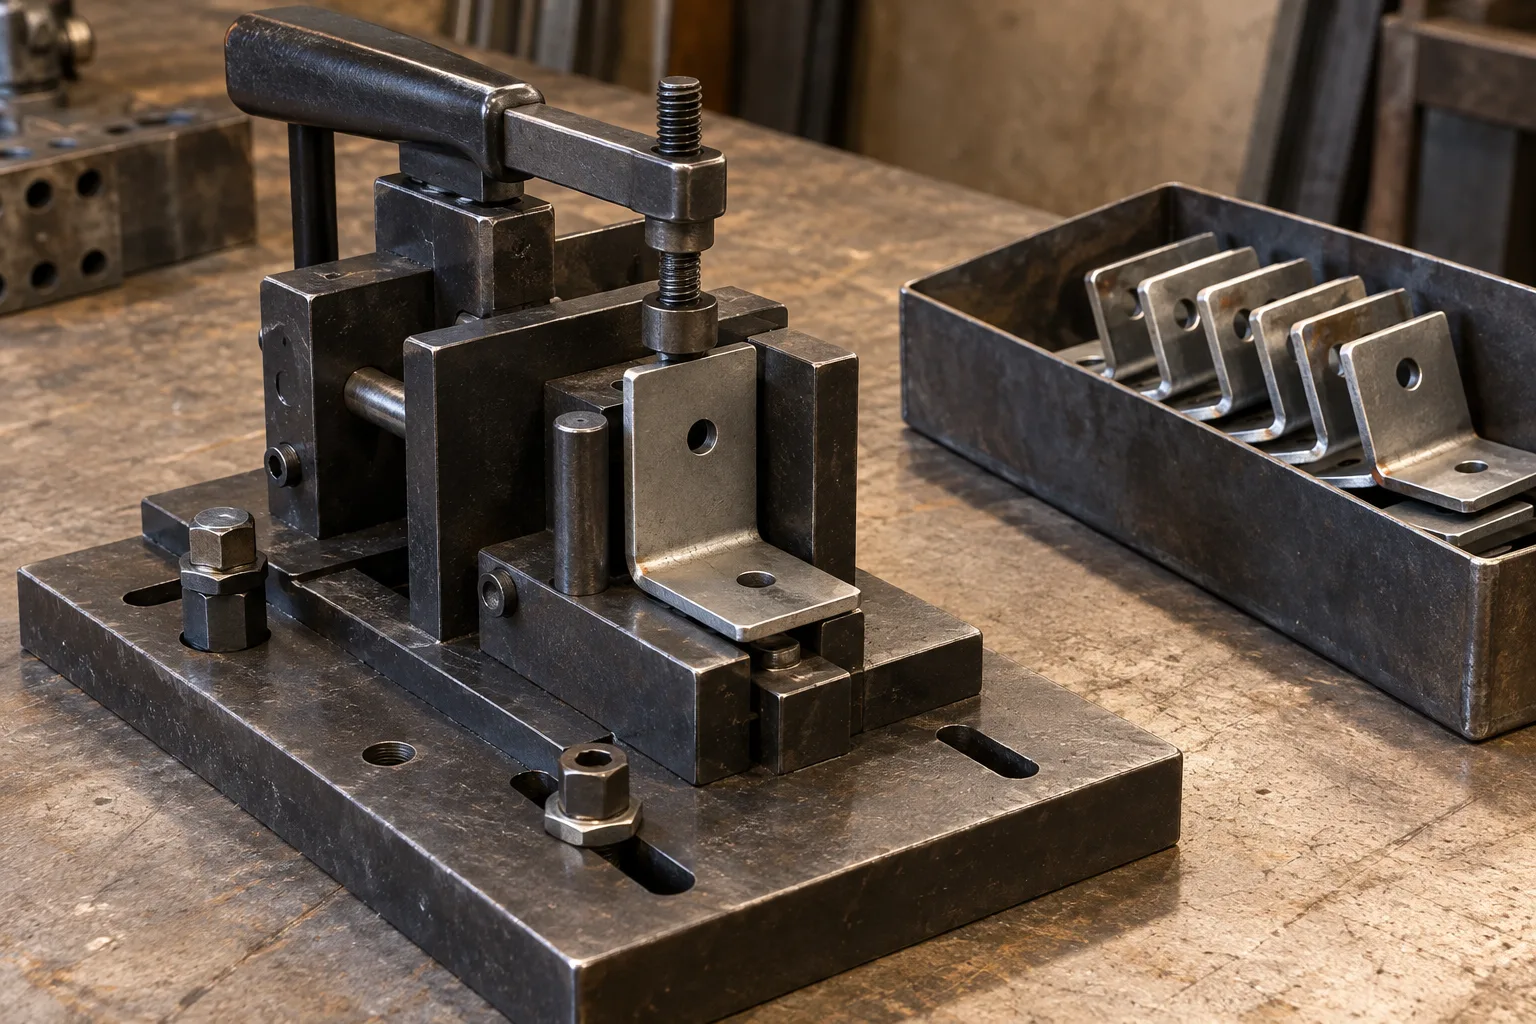
KI-generierte redaktionelle IllustrationPositionieren und Entnehmen als eigene Schritte
KI-generierte Illustration zu „Kleinteilserie planen“: Ein kleiner Winkel sitzt in einer Vorrichtung, daneben liegen weitere kalte Teile.
Werkstattpraxis · DER ÜBERBLICK
Ein Arbeitszyklusblatt trennt Lichtbogenzeit, Aufspannen und Handhabung. Die Einschaltdauer wird mit den tatsächlichen Phasen verglichen, ohne aus Stückzahl oder Maximalstrom eine automatische Empfehlung zu berechnen.
Kleinteilserie planen genauer einordnen
Bei wiederkehrenden Kleinteilen zeigt eine Stückzeitrechnung, wo Handhabung, Spannen und Schweißphasen den Ablauf prägen. Tragen Sie eigene Beobachtungen getrennt ein und vergleichen Sie daran eine konkrete Änderung an Ausstattung oder Arbeitsfolge.
Für Kleinteilserien werden Schweißphasen, Nebenzeiten und Überlappungen getrennt erfasst; der tatsächliche Engpass bestimmt die nächste Beschaffung.
Eine repräsentative Folge von Teilen beobachten
Erfassen Sie Tätigkeiten getrennt statt nur die fertige Stückzahl zu notieren. Beginnt die Uhr beim Positionieren, enthält die Gesamtzeit bereits Handhabung und Spannen. Endet sie nach dem Entnehmen, kommt eine weitere Nebenzeit hinzu. Erst diese Zerlegung zeigt, welcher Anteil wirklich mit der Schweißphase zusammenhängt und welcher im Ablauf entsteht.
Für eine eigene Beobachtung halten Sie Stückart, Aufbau, Reihenfolge und Unterbrechungen fest. Uneinheitliche Teile oder ein Bedienwechsel können verschiedene Abläufe ergeben. Es gibt hier keine allgemeine Mindestzahl für eine belastbare Messung. Wichtig ist, dass Sie die später verglichenen Zeitanteile unter nachvollziehbar vergleichbaren Bedingungen beschreiben.
Überlappende Vorgänge werden nicht automatisch addiert.
Technische Skizze ansehen
Rechenfall: Fünf Minuten durch kürzeres Spannen
Redaktioneller Lesefall · schematische Annahmen · kein eigener Praxistest
Der Ausgangstakt beträgt 35 + 25 + 20 = 80 Sekunden. Für 20 Stücke ergeben sich 1600 Sekunden oder 26 Minuten 40 Sekunden. Davon entfallen 20 × 25 = 500 Sekunden auf die geplante Schweißphase. Ihr Anteil am Stücktakt beträgt 31,25 Prozent und ist ausdrücklich keine bestätigte Geräte-Einschaltdauer.
Mit der angenommenen Spannlösung sinkt der Takt auf 20 + 25 + 20 = 65 Sekunden. Die Differenz beträgt 15 Sekunden je Stück und damit 300 Sekunden beziehungsweise fünf Minuten für die Folge. Der Rechenhebel liegt im Spannen; eine höhere Stromangabe liefert für diese Nebenzeit noch keine begründete Verbesserung.
Ergebnis des Beispiels
Unter den Annahmen verkürzt die passende Spannlösung die geplante Folge um fünf Minuten. Zuerst lohnt die Prüfung dieses Ablaufhebels, während Arbeitspunkt und thermische Gerätegrenzen unabhängig davon passend bleiben müssen.
Was die Quellen hierzu belegen
Die Herstellererklärung bindet Einschaltdauer an einen Zehn-Minuten-Zyklus und festgelegte Betriebsbedingungen.
Fronius: TransSteel 2200: Bedienungsanleitung und dokumentierte GerätefunktionenREFA beschreibt die Zeitaufnahme anhand logisch abgrenzbarer Ablaufabschnitte am Arbeitsplatz; die im Artikel angenommenen Schweiß- und Nebenzeiten sind keine eigenen Messwerte.
REFA: REFA: Arbeitsgang in nachvollziehbare Ablaufabschnitte gliedern
Geltungsbereich: Die Rechnung beschreibt einen angenommenen Ablauf und keine zugesagte Serienleistung. Sie bestätigt weder zulässige Geräteeinschaltdauer noch Nahtqualität oder Eignung einer Spannlösung. Reale Überlappungen, Schwankungen und notwendige Pausen ändern die Zeitbilanz.
KI-generierte redaktionelle IllustrationDer Materialfluss beeinflusst den Arbeitsrhythmus
KI-generierte Illustration zu „Kleinteilserie planen“: Kleine Baugruppen liegen mit Abstand auf einer ruhenden Rollenbahn.
Den Leistungsbedarf aus den tatsächlichen Schweißphasen ableiten
Trennen Sie die organisatorische Stückzeitrechnung von der technischen Gerätebewertung. Im Rechenfall sind 25 von 80 Sekunden Schweißphase. Dieser Anteil erklärt die Aufgabenverteilung, erlaubt aber keine pauschale Aussage zum zulässigen thermischen Betrieb. Für das Gerät zählen der konkrete Arbeitspunkt und die dafür angegebenen Bedingungen.
Eine kleinere Nebenzeit verlängert möglicherweise die Dichte der Schweißphasen innerhalb derselben Kalenderzeit. Gerade deshalb muss nach einer Ablaufverbesserung die technische Eignung erneut zur geplanten Folge passen. Die Zeitrechnung begründet einen möglichen Hebel; sie darf nicht als Umgehung vorgeschriebener Pausen oder Leistungsgrenzen verwendet werden.
Die Grafik empfiehlt keine Schweißparameter.
Technische Skizze ansehen
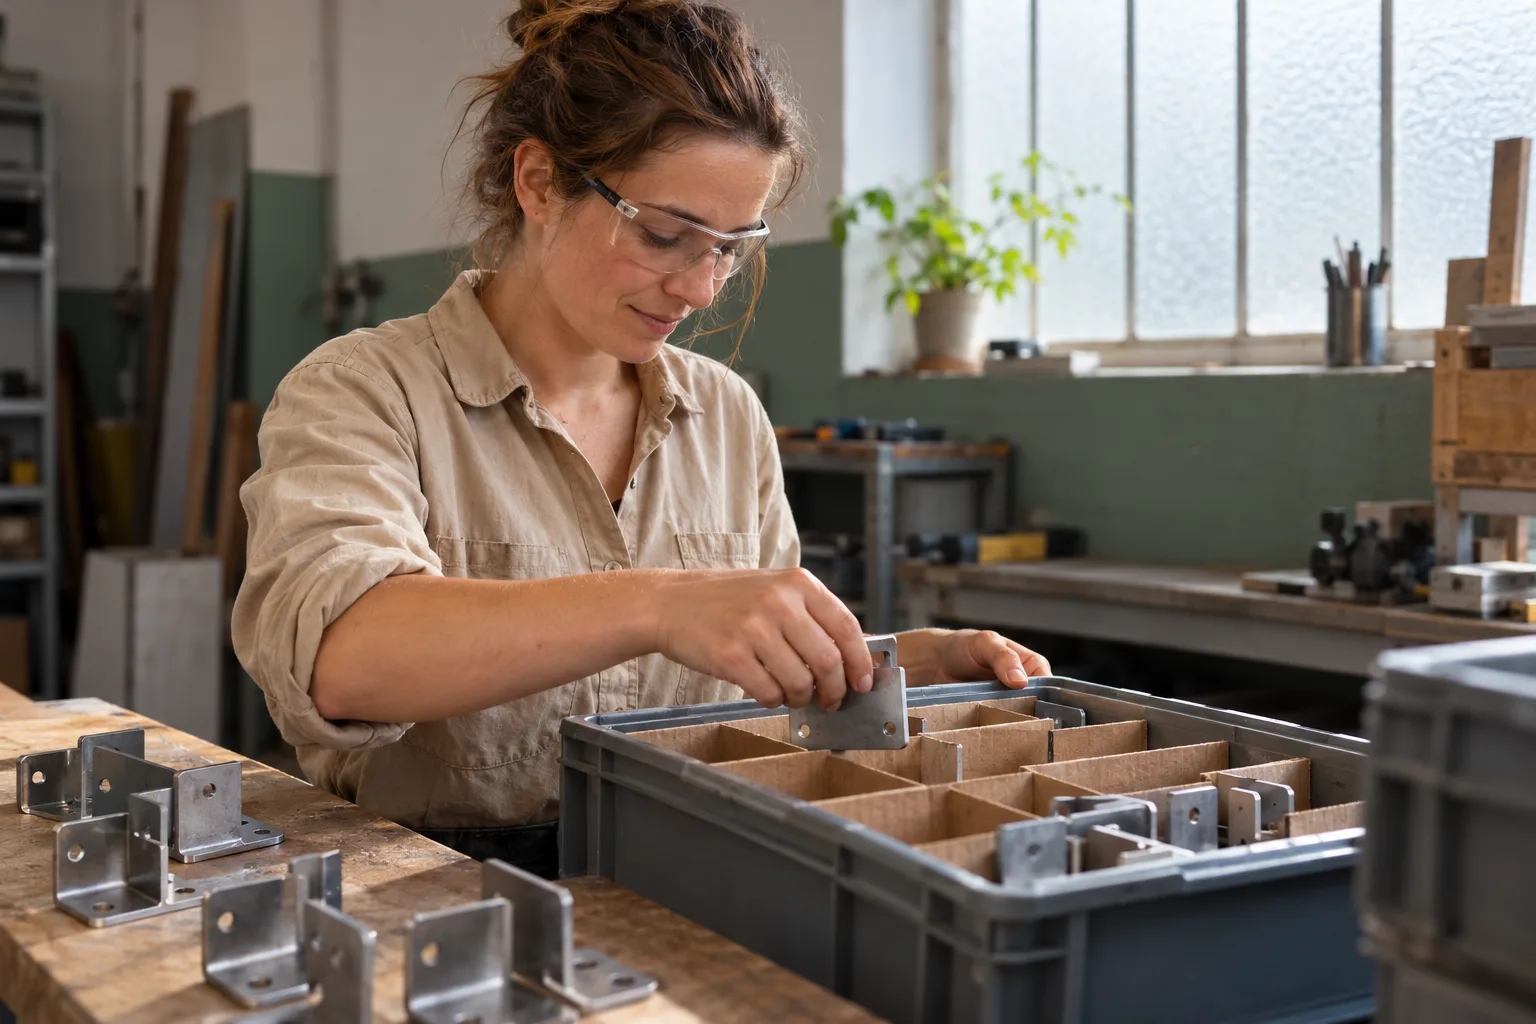
KI-generierte redaktionelle IllustrationVerpacken ist ebenfalls Teil des Taktes
Auch nach der Verbindung entstehen Handgriffe. Ablegen, Zuordnen und Verpacken gehören zur Betrachtung der Nebenzeiten und werden für den eigenen Ablauf erfasst.
Die erreichbare Stückzeitverbesserung hat eine einfache Obergrenze
Ordnen Sie jede geplante Ausgabe nur den Tätigkeiten zu, die sie überhaupt beeinflussen kann. Bei einem schematischen vollständig nacheinander ablaufenden Zyklus aus 40 Sekunden Handhabung und 10 Sekunden Schweißphase entfallen vier Fünftel der Zeit auf Handhabung. Selbst die rein rechnerische vollständige Streichung der Schweißphase würde nur 10 von 50 Sekunden sparen. Das ist keine technisch erreichbare Zielzeit, sondern eine Obergrenze für die Bedeutung dieses Zeitanteils.
Eine neue Stromquelle braucht in diesem Fall ein anderes belegtes Argument als pauschal mehr Geschwindigkeit. Bleibt das Schweißen technisch passend, kann die vorhandene Anlage im Vergleich bleiben. Prüfen Sie stattdessen, welcher Teil der 40 Sekunden durch Bereitstellung oder passende Aufspannung tatsächlich beeinflussbar wäre. Geplante Einsparung und später beobachtete Wirkung bleiben zwei getrennte Werte; auftragsabhängige notwendige Tätigkeiten werden nicht einfach aus dem Ablauf gestrichen.
Produktivität wird ohne reale Erhebung nicht versprochen.
Technische Skizze ansehen
IHRE INDIVIDUELLE KOSTENPLANUNG
Beschaffung an der beobachteten Begrenzung ausrichten
Das Taktprotokoll zeigt, ob Stromquelle, Aufspannung oder Handhabung genauer untersucht werden müssen. Nur daraus belegte fehlende Ausrüstung bekommt einen Angebotspreis. Verbrauchsmaterial wird für dieselbe Serie separat erfasst. Die Kostenliste kann ohne neuen Gerätekauf auskommen; reine Zeitbeobachtungen und unbestätigte Verbesserungen zählen nicht als Beschaffungsposition.
Ihre Ausstattungskosten für die Kleinteilserie
Wählen Sie nur tatsächlich benötigte Geräte- oder Aufspannpositionen aus Ihrem Taktprotokoll. Ergänzen Sie den Verbrauch für dieselbe benannte Serie. Zeitbeobachtungen und eine angenommene Produktivitätssteigerung werden durch die Addition nicht als Euroersparnis berechnet.
Summe Ihrer Eingaben
GENAUER NACHGEFRAGT
Fragen zu Kleinteilserie planen
Ist der gesamte Takt zugleich die Einschaltdauer?
Nein. Positionieren, Spannen und Entnehmen gehören zum Fertigungstakt, sind aber keine Schweißphase. Selbst der rechnerische Anteil der Schweißzeit ersetzt nicht die zum Arbeitspunkt gehörende Herstellerbewertung der Einschaltdauer.
Wie viele Teile soll ich beobachten?
So viele und solche Teile, dass die beschriebene Folge die eigene Frage nachvollziehbar abbildet. Notieren Sie Schwankungen und Sonderfälle getrennt. Eine universelle Stichprobengröße würde die unterschiedlichen Abläufe hier nicht sinnvoll erfassen.
Wann ist eine Spannlösung wichtiger als mehr Maximalstrom?
Wenn Positionieren und Spannen den beeinflussbaren Zeitanteil bilden. Im schematischen Fall spart die Verkürzung dieser Tätigkeit 15 Sekunden je Stück; zusätzlicher Maximalstrom adressiert diese Tätigkeit nicht. Die Spannlösung muss fachlich zur Aufgabe passen.
Kann ich eine Zeitersparnis aus einer Demo hochrechnen?
Als ausdrücklich angenommene Vergleichsrechnung, nicht als zugesagter Ertrag. Legen Sie Stückzahl, einzelne Tätigkeiten und unveränderte Bedingungen offen. Erst passende eigene Vergleichsbeobachtungen können die Annahme für Ihren Ablauf stützen.
NACHVOLLZIEHBAR BELEGT
Quellen für Einschaltdauer und Arbeitszyklus
Das Arbeitszyklusblatt verbindet eigene Beobachtungen zu Lichtbogen- und Nebenzeiten mit vollständig dokumentierten Leistungsangaben. Modellspezifische Funktionen sind am verlinkten Herstellerbeispiel belegt und müssen für andere Ausführungen neu geprüft werden. Für diesen Beitrag wurden keine Geräte getestet, keine aktuellen Angebote erhoben und keine unabhängige schweißtechnische Freigabe erteilt.
- FroniusTransSteel 2200: Bedienungsanleitung und dokumentierte Gerätefunktionen
Herstellerbeispiel für kleinteilserie planen: Dokumentation, bestimmungsgemäße Verwendung und zur konkreten Ausführung gehörende Hinweise. Keine Übertragung der Geräteeigenschaften auf andere Modelle.
Abgerufen am 08.10.2026 - REFAREFA: Arbeitsgang in nachvollziehbare Ablaufabschnitte gliedern
REFA beschreibt die Aufteilung eines Arbeitsgangs in abgrenzbare Ablaufabschnitte zur Zeitaufnahme. Unser Taktbeispiel sind eigene gesetzte Zeiten, keine durchgeführte REFA-Studie oder Leistungsgradbewertung.
Abgerufen am 19.10.2026
Header: KI-generierte redaktionelle Illustration. Erklärgrafiken: eigene schematische Darstellungen. Keine eigenen Produkttests. Unsere Auswahlmethodik.
KLEINTEILSERIE PLANEN · IHRE PERSÖNLICHE AUSWAHL
Begrenzt die Schweißphase oder eine Nebenzeit Ihre Kleinteilserie?
Bei Kleinteilserien besteht der Ablauf aus Rüsten, Positionieren, Schweißen und weiteren Handgriffen. Erfassen Sie diese Anteile getrennt, damit Gerätebedarf und Verbesserung des Arbeitsplatzes zur tatsächlich begrenzenden Aufgabe passen. Die drei Fragen strukturieren die nächste Anfrage an einen passenden Anbieter.
-
Wie belastbar ist Ihr Serienablauf?
Beobachtung und Annahme werden getrennt geführt.
-
Wo liegt Ihre größte Schwierigkeit?
Benennen Sie den konkreten Arbeitsschritt.
-
Was soll die nächste Anfrage lösen?
Eine Serie braucht eine nachvollziehbare Aufgabe.
Welche Angaben brauche ich für diese Auswahlhilfe?
Für Kleinteilserien werden Schweißphasen, Nebenzeiten und Überlappungen getrennt erfasst; der tatsächliche Engpass bestimmt die nächste Beschaffung. Wenn eine Angabe fehlt, können Sie sie ausdrücklich offenlassen.
Wie geht es nach meinen Antworten weiter?
Nehmen Sie einen repräsentativen Arbeitszyklus und die größte beobachtete Begrenzung in die Anfrage auf. So lässt sich klären, ob ein Gerätevergleich, passende Spannmittel oder eine genauere fachliche Prozessbetrachtung weiterhilft.
Meine Kleinteilserie gezielt planen
Ohne Anmeldung · ohne Kontaktdaten
KLEINTEILSERIE PLANEN
Begrenzt die Schweißphase oder eine Nebenzeit Ihre Kleinteilserie?
Bei Kleinteilserien besteht der Ablauf aus Rüsten, Positionieren, Schweißen und weiteren Handgriffen. Erfassen Sie diese Anteile getrennt, damit Gerätebedarf und Verbesserung des Arbeitsplatzes zur tatsächlich begrenzenden Aufgabe passen. Die drei Fragen strukturieren die nächste Anfrage an einen passenden Anbieter.
IHRE ANGABEN ZU DIESEM RATGEBER
- Wie belastbar ist Ihr Serienablauf?
- Beobachtung und Annahme werden getrennt geführt.
- Wo liegt Ihre größte Schwierigkeit?
- Benennen Sie den konkreten Arbeitsschritt.
- Was soll die nächste Anfrage lösen?
- Eine Serie braucht eine nachvollziehbare Aufgabe.
Für Kleinteilserien werden Schweißphasen, Nebenzeiten und Überlappungen getrennt erfasst; der tatsächliche Engpass bestimmt die nächste Beschaffung.
AblaufbeobachtungSchweißphasenNebenzeiten
Bei der Kleinteilserie werden Lichtbogenzeit, Aufspannen und Handhabung getrennt aufgenommen. Die nächste Anfrage richtet sich auf die tatsächliche Begrenzung statt auf eine pauschal stärkere Stromquelle.
Kleinteilserie planen · Ihre AuswahlInteraktive Auswahl
Ein paar Antworten.
Eine klare Richtung.
Öffnen Sie die Auswahlhilfe und beantworten Sie die Fragen zu Ihrem Vorhaben. Daraus entsteht Ihr persönliches Auswahlprofil mit einem passenden nächsten Schritt.
Meine Auswahlhilfe starten Ohne Registrierung oder Kontaktdaten