Schweißgeräte für Edelstahl begründet auswählen. Nach Legierung und geforderter Naht.
Für Ihre Edelstahl-Arbeit vergleichen Sie WIG und MIG/MAG an Werkstoff, Nahtziel und Zugang zur Rückseite. Verlinkte Fachquellen und ein Planungsbeispiel machen nachvollziehbar, welche Ausstattung Ihre konkrete Anfrage enthalten sollte.
- Werkstoff genauer betrachten
- Nahtanforderungen trennen
- Verfahren begründet vergleichen
Werkstoffsorte, Nahtziel und Anschluss einordnen. Unbekannte Angaben bleiben ausdrücklich offen.
Welches Schweißgerät passt zu Edelstahl?
Für kontrollierte kurze Nähte an austenitischem Edelstahl ist WIG DC eine relevante Vergleichskategorie. Bei wiederkehrenden Arbeiten mit höherem Bedarf an Abschmelzleistung kommt MIG/MAG in Betracht. Entscheidend sind aber Werkstoffnummer, Nahtform und Nutzung: Eine dünne Sichtverbindung aus 1.4301 ist eine andere Aufgabe als ein Rohr aus 1.4404 oder ein Teil aus ferritischem 1.4016.
- Werkstoffnummer und Zustand vor Zusatz- und Geräteauswahl festhalten.
- Sichtseite, Nahtwurzel und geforderte Eigenschaften getrennt beschreiben.
- Die Edelstahlbezeichnung allein liefert weder eine Gasrezeptur noch eine Ausführungsfreigabe.
Warum reicht die Angabe Edelstahl für eine Geräteentscheidung nicht aus?
Edelstahl bezeichnet verschiedene Werkstoffgruppen. Eine Werkstoffnummer, die Nahtform und die spätere Nutzung ergeben zusammen den Auswahlbedarf. WIG ermöglicht eine getrennte Führung von Lichtbogen und Zusatz; MIG/MAG führt den Zusatz kontinuierlich über den Draht zu. Eine zugängliche kurze Sichtnaht stellt deshalb andere Ablaufanforderungen als eine längere wiederkehrende Verbindung. Anforderungen an eine innenliegende Wurzel sind zusätzlich zu betrachten.
Welcher Ausstattungsbedarf folgt aus Ihrer konkreten Edelstahlverbindung?
Aus Edelstahl allein entsteht kein Geräteprofil. Diese Seite verbindet die bekannte Werkstoffsorte mit Nahtaufgabe, Arbeitsumfang und Ausstattungsbestand und unterscheidet danach Stromquelle, Zusatzbedarf und gegebenenfalls Schutzgasversorgung.
-
Ihre Situation: Die Werkstoffsorte ist bekannt und eine kurze, zugängliche Sichtverbindung steht im Vordergrund.
WIG DC als konkrete Vergleichsrichtung mit dem benötigten Brennerzugang betrachten.
Die getrennte Führung des Zusatzes ist für diese Aufgabenbeschreibung ein sinnvolles Auswahlkriterium. Sichtanforderung und erreichbarer Zugang gehören trotzdem zur selben Verbindung; ein schöner Musterabschnitt beweist noch keine Anwendungseignung.
-
Ihre Situation: Wiederkehrende Verbindungen mit größerem Materialauftrag sind beschrieben und eine passende MIG/MAG-Konfiguration ist möglich.
MIG/MAG für denselben Arbeitsumfang gegenüberstellen.
Hier wird die kontinuierliche Drahtzufuhr zum relevanten Ablaufkriterium. Die passende Kombination aus Werkstoffsorte, Zusatz und Gas wird mitbetrachtet, statt ein allgemeines Geräteetikett Edelstahl als vollständigen Nachweis zu behandeln.
-
Ihre Situation: Eine geeignete Stromquelle ist bereits vorhanden; offen sind Zusatz, Schutzgas oder die Behandlung einer bestimmten Nahtseite.
Die fehlende Prozesskomponente statt eines neuen Gerätes priorisieren.
Ein Gerätewechsel behebt weder eine unbekannte Werkstoffzuordnung noch fehlendes Prozesszubehör. Der vorhandene Aufbau bleibt eine sinnvolle Ausgangsbasis, soweit seine Ausführung zur geklärten Aufgabe passt.
Werkstoff, Naht und Ausführung in einer Akte.
Eine sichtbare Möbelnaht, eine Rohrverbindung und wiederkehrende Werkstattarbeiten können denselben Sammelbegriff Edelstahl tragen und dennoch unterschiedliche Entscheidungen verlangen. Klären Sie zuerst, welcher Werkstoff vorliegt und welches Ergebnis gefordert ist. Erst danach lassen sich Verfahren, Zusatzwerkstoff, Gas und Geräteausführung sinnvoll vergleichen. Unbekannte Angaben sind ein Grund zur Rückfrage, kein Anlass für eine optimistische Empfehlung.
Die Werkstoffbezeichnung und das Nahtziel führen die Auswahl. Ein attraktives Nahtbild oder die Aufschrift Edelstahl ersetzt keinen Nachweis für Zusatz, Konfiguration und Anwendungsanforderungen.
Die spätere Nutzung gehört zur Werkstofffrage. Sorte, Oberflächenanforderung und Nahtziel bilden gemeinsam Ihr Edelstahl-Profil.
Die Werkstoffsorte vor dem Gerät bestimmen
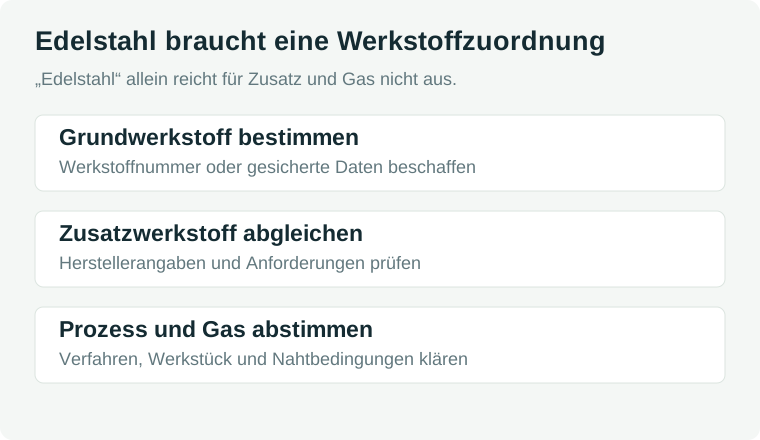
Fronius unterscheidet verschiedene Edelstahlgruppen und betont, dass die Werkstoffsorte vor der Wahl des Zusatzes bekannt sein muss. Edelstahl ist deshalb als alleinige Angabe zu ungenau. Fragen Sie nach Werkstoffnummer, Unterlagen zum Material oder einer fachlichen Identifizierung. Der Glanz einer Oberfläche bestätigt weder die Legierung noch ihre Eignung für eine bestimmte Anwendung.
Halten Sie anschließend Zusatz und Schutzgas als eigene Prüfpunkte fest. Die schematische Kette hilft bei der Reihenfolge der Recherche; sie ist keine Rezeptur. Fehlen Werkstoffunterlagen, zeigt der Finder zunächst Gerätekategorien und offene Angaben. Für eine konkrete Empfehlung sind zusätzlich die Bauteilanforderungen und belastbare Herstellerdaten nötig.
Ein brauchbarer Werkstoffeintrag lautet beispielsweise 1.4301 mit Materialunterlage. Die Outokumpu-Reihen zeigen, warum die Nummer zählt: Core 304/4301 ist austenitisch, Supra 316L/4404 zusätzlich molybdänlegiert und Moda 430/4016 ferritisch. Für diese Gruppen sind Verarbeitungs- und Nachbehandlungsfragen unterschiedlich. Die drei Entscheidungsfälle unten machen daraus konkrete Rechercheaufträge statt einer allgemeinen Edelstahl-Empfehlung.
WIG und MIG/MAG an der Aufgabe vergleichen
Vergleichen Sie WIG und MIG/MAG an derselben beschriebenen Edelstahlverbindung. Legierung, Fügestelle, gewünschte Nahtseite und Umfang bleiben im Vergleich unverändert. Andernfalls würden Sie etwa eine kurze Sichtkante gegen eine lange Füllaufgabe stellen und anschließend dem Verfahren Unterschiede zuschreiben, die schon aus den verschiedenen Aufgaben entstehen. Fronius ordnet die Verfahrenswahl anhand von Bauteil und Nahtanforderung ein; ein einzelner Materialname trägt kein allgemeines Qualitätsranking.
Bei der kurzen Sichtverbindung betrachten Sie Brennerzugang und Zugang für den getrennt geführten WIG-Zusatz gemeinsam. Bei wiederkehrenden Füllaufgaben wird dagegen die kontinuierliche Drahtzufuhr von MIG/MAG zu einem eigenen Ablaufkriterium. Schreiben Sie für beide Richtungen auch Rüsten, Werkstückwechsel und erforderliche Nacharbeit auf. Aus der bloßen Nahtlänge lässt sich ohne diese Nebenarbeiten keine fertige Zeit- oder Kostenersparnis ableiten.
Erst die gewählte Verfahrensrichtung öffnet die Gerätefrage. Eine passende vorhandene Stromquelle kann genügen, während bei Zusatz und Gas noch ein konkreter Bedarf besteht. WIG DC, Brennerausstattung und Prozesszubehör werden für die bekannte Edelstahlaufgabe betrachtet; zusätzliche Aluminiumprojekte bilden einen getrennten AC-Bedarf. Die Gegenüberstellung unten grenzt diese Vergleichsrichtungen ein, ohne eine bestimmte Nahtqualität oder die Eignung jeder Edelstahllegierung zu versprechen.

| Vergleichskategorie | Besonders zu klären | Keine automatische Zusage |
|---|---|---|
| WIG DC | Nahtkontrolle, Zündung, Arbeitszyklus und Zusatz | Sichtnahtqualität oder Anwendungseignung |
| MIG/MAG | Draht, Gas, Arbeitsumfang und Vorschub | Passende Konfiguration für jede Edelstahllegierung |
| Verfahren noch offen | Werkstoff, Bauteil und Nahtziel | Exakte Geräteempfehlung aus nur einer Dickenangabe |

Legen Sie die gewünschte Funktion und die benötigten Nachweise fest, bevor Sie Verfahren und Geräteausführung vergleichen.
Beschreiben Sie Oberfläche, Umgebung und Funktion getrennt, damit Ihr Edelstahl-Profil über den ersten Eindruck hinausgeht.
Sichtseite und Nahtwurzel getrennt betrachten
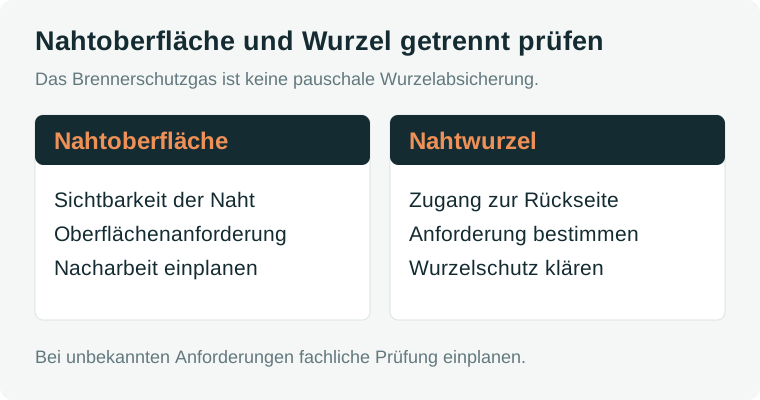
Eine von außen ansprechende Naht beantwortet nicht automatisch Fragen zur Unterseite oder zum Rohrinneren. Klären Sie deshalb, welche Seite sichtbar ist, wie die Wurzel zugänglich ist und welche Anforderungen die spätere Nutzung stellt. Anforderung und Prüfweg sollten vor dem Vergleich konkreter Geräte feststehen.
Fronius erläutert für Rohrleitungs- und Behälteranwendungen in der Lebensmittelindustrie einen gesonderten Wurzelschutz durch Formieren. Dieser Kontextbeleg ist keine pauschale Forderung für jedes kleine Edelstahlprojekt. Bei vergleichbaren Anforderungen muss fachlich geklärt werden, ob und wie Wurzelschutz vorgesehen ist. Das Schutzgas am Brenner ist kein automatischer Nachweis für ausreichenden Schutz jeder Bauteilseite.
Schreiben Sie den Unterschied in den Auftrag: außen sichtbare Oberfläche, innen zugängliche oder unzugängliche Wurzel, späteres Medium, gewünschte Reinigung und festgelegter Prüfweg. Damit wird erkennbar, ob nur ein Anschauungsmuster geplant ist oder eine funktionale Rohr- beziehungsweise Behälterverbindung. Die zweite Aufgabe verlangt mehr Angaben als eine bestimmte Geräteklasse.
Ihre Verbindung verdient eine eigene Auswahl.
Ein Werkstoffname allein beschreibt noch keine vollständige Nahtaufgabe. Verbinden Sie Material, gewünschte Verbindung und Ausstattungsbedarf zu einem Profil für den nächsten gezielten Vergleich.
- Dokumentierte Werkstoffsorte
- Sichtseite, Funktion und bei Bedarf Nahtwurzel
- Gerät, Zusatz oder Schutzgas gezielt unterscheiden
Die Gerätevariante und den Bedarf dokumentieren
Vergleichen Sie Arbeitsbereich, Einschaltdauer, Bedienung und Brennerausstattung für Ihre tatsächlichen Aufgaben. Die maximale Amperezahl liefert keine alleinige Antwort auf einen bestimmten Dickenbereich. Auch ein vorhandener 230-V-Anschluss muss mit den Herstelleranforderungen abgeglichen werden. Eine unklare Variante wird nicht durch ein ähnliches Datenblatt einer anderen Ausführung ersetzt.
Beim Zubehör zählt die nachgewiesene Kombination: Brenner, Leitungen, Zusatz, Gas und gegebenenfalls die für die Anwendung benötigte weitere Ausstattung. Lassen Sie im Angebot markieren, welche Artikel enthalten sind und was zusätzlich fehlt. Vorhandene Teile werden auf Kompatibilität geprüft. Die Liste unterscheidet Planungsbedarf von einem belegten Lieferumfang.
- Werkstoffunterlagen und Anwendungsanforderungen sammeln.
- Nahtoberfläche und Wurzelseite ausdrücklich ansprechen.
- Gerätevariante, Prozessausstattung und Lieferumfang zusammen dokumentieren.
Arbeitsplatz und Freigabe bleiben eigene Entscheidungen
Die Materialauswahl betrifft auch den Arbeitsplatz. Die DGUV behandelt beim WIG-Schweißen werkstoffabhängige Gefahrstoffe und nennt bei hochlegierten Stählen unter anderem Ozon. Eine fachliche Beurteilung muss Verfahren und Umgebung einbeziehen. Aus einem sauberen Nahtbild folgt keine Entwarnung für Rauch und Gase.
Für Behälter, Lebensmittelanwendungen, tragende Teile oder Fahrzeugbauteile reichen eine Geräteklasse und diese Kaufhilfe nicht zur Ausführung aus. Besprechen Sie die Anforderungen mit entsprechend qualifizierten Fachleuten. Der Finder ordnet den Bedarf, nennt Einschränkungen und weist fehlende Produktdaten aus. Erst geprüfte Konfigurationen und konkrete Angebote können daraus einen belastbaren nächsten Kaufschritt machen.
Für die spätere Auswahl zählen Werkstoffsorte, Form und die Anforderungen an Verarbeitung und Oberfläche gemeinsam.
Die konkrete Nutzung liefert Fragen zu Form, Material und benötigten Nachweisen für Ihr Edelstahl-Vorhaben.
Werkstoff-, Verfahrens- und Wurzelschutzquellen
Fronius begründet die Auswahl nach Werkstoff, Bauteil und Nahtanforderung. Outokumpu belegt die Einordnung der konkret genannten Legierungen und die besondere Verarbeitung von 1.4016. Der Branchenbeitrag liefert den Kontext für Wurzelschutz, die DGUV ergänzt Gefahrstoffe. Die Anwendungsfälle sind redaktionelle Planungen ohne gefertigte Proben; eine benannte schweißtechnische Schlussprüfung liegt noch nicht vor.
Belegt die Bedeutung der Werkstoffsorte, des passenden Zusatzes und der Bauteilanforderung.
Verfahrensgrundlage; keine Zusage für eine konkrete Stromquelle oder ein Arbeitsergebnis.
Kontextbezogener Beleg für gesonderten Wurzelschutz bei Rohrleitungs- und Behälteranwendungen; keine pauschale Regel für jedes Projekt.
Grundlage für die getrennte Arbeitsplatzbeurteilung, insbesondere bei hochlegierten Werkstoffen.
Produktabschnitte Core 304/4301 und Core 304L/4307: austenitische Einordnung und Einfluss des geringeren Kohlenstoffgehalts. Grundlage des ersten Werkstofffalls.
Produktabschnitt Supra 316L/4404: molybdänlegierter, kohlenstoffarmer austenitischer Stahl und genannte Anwendungsfelder. Keine allgemeine Medien- oder Bauteilfreigabe.
Abschnitt Welding, Seite 7: Besonderheiten von Moda 430/4016 im Schweißzustand und gesonderte Nachbehandlung. Keine Übertragung in eine praktische Wärmebehandlungsanweisung.
Die Edelstahlaufnahme ist redaktionell mit KI erzeugt. Materialkette, Verfahrensbild und Nahtquerschnitt sind eigene Schemata und keine geprüften Schweißproben. Von der Quelle zur Einordnung
Rückfragen zu Ihrer Material- und Nahtakte
Werkstoff, Verfahrenswahl und Wurzelseite bleiben eigene Einträge. Halten Sie fehlende Werkstoff- und Wurzelangaben in der Akte fest, bevor Sie das Nahtbild bewerten.
MaterialidentitätReicht die Angabe Edelstahl, um ein Gerät auszuwählen?
Sie ermöglicht eine erste Einordnung, ist aber für eine konkrete Empfehlung zu ungenau. Werkstoffsorte, Bauteil, Nahtanforderungen und passende Prozessausstattung müssen bekannt sein. Ein fehlender Werkstoffnachweis wird im Vergleich als offen behandelt.
VerfahrensrichtungIst WIG grundsätzlich besser als MIG/MAG für Edelstahl?
Eine allgemeine Rangfolge hilft hier nicht. Entscheidend sind Nahtziel, Arbeitsumfang, Zugänglichkeit und Erfahrung. Beide Kategorien müssen in einer passenden Konfiguration geprüft werden. Eine schöne Sichtnaht allein bestätigt keine vollständige Anwendungseignung.
WurzelseiteMuss bei jedem Edelstahlprojekt formiert werden?
Eine solche pauschale Aussage lässt sich aus dem genannten Branchenbeispiel nicht ableiten. Gesonderter Wurzelschutz ist bei entsprechenden Naht- und Anwendungsanforderungen fachlich zu klären. Das Brennerschutzgas schützt nicht automatisch alle schwer zugänglichen Bauteilseiten.
AnwendungsnachweiseWelche Nachweise braucht ein Edelstahlbehälter zusätzlich zur Geräteauswahl?
Werkstoff, Konstruktion, Ausführung und die erforderlichen Anwendungsnachweise müssen durch geeignete Fachleute beurteilt werden. Die Geräteklasse klärt diesen Auftrag noch nicht. Halten Sie Materialunterlagen und Anforderungen an die Innen- und Außenseite bereit; aus der Finder-Auswertung entsteht keine Behälterfreigabe.

Eine sorgfältig wirkende Oberfläche beantwortet noch nicht jede Nahtfrage. Halten Sie Werkstoff, Funktion und benötigte Nachweise für Ihre Edelstahl-Aufgabe getrennt fest.
Welche Edelstahl-Aufgabe verlangt welchen Abgleich?
Hier verdeutlichen redaktionelle Planungsbeispiele, warum Werkstoffnummer, Oberflächenziel und Nutzung gemeinsam zu klären sind. Die beschriebenen Nahtaufgaben wurden nicht selbst ausgeführt.
redaktionelle Planungsbeispiele · keine eigenen Schweißversuche1.4301: kurze Sichtverbindung im Innenbereich
Ein nicht tragendes Muster aus dokumentiertem 1.4301 soll eine kurze, zugängliche Sichtverbindung erhalten. Belastungs- oder Dichtheitsanforderungen sind in diesem Lehrfall nicht vorgesehen.
- Auswahlrichtung
- Vergleichen Sie WIG DC mit Blick auf kontrollierte Führung, Brennerzugang und abgestimmten Zusatz. Die Werkstoffangabe wird dabei ausdrücklich als 1.4301 und nicht nur als Edelstahl geführt.
- Begründung
- Outokumpu ordnet Core 304/4301 als austenitischen Chrom-Nickel-Stahl ein und nennt gute Schweißbarkeit. Die verwandte 1.4307-Ausführung besitzt weniger Kohlenstoff; das ist ein Unterschied, keine austauschbare Materialbezeichnung.
Vor der Beschaffung klären
- Materialunterlage mit Werkstoffnummer sichern.
- Nahtform, Oberfläche und Nacharbeit vor dem Vergleich festlegen.
- Zusatz und Gas für die tatsächliche Kombination fachlich bestimmen.
Redaktioneller Werkstofffall auf Grundlage der Core-Produktinformationen; kein hergestelltes Muster und keine Aussage über Korrosionsbeständigkeit einer fertigen Naht.
1.4404: Rohr mit Anforderungen an die Innenseite
Ein Rohr aus dokumentiertem 1.4404 ist für eine Prozessanwendung vorgesehen. Neben der sichtbaren Außenseite sind Zustand und Zugänglichkeit der inneren Nahtseite zu klären.
- Auswahlrichtung
- Stellen Sie Wurzelanforderung, gegebenenfalls Formierkonzept und Prüfweg vor die Geräteauswahl. Eine DC-WIG-Kategorie beantwortet diese Anwendungsfragen noch nicht.
- Begründung
- Outokumpu beschreibt Supra 316L/4404 als molybdänlegierten, kohlenstoffarmen austenitischen Stahl und nennt unter anderem Prozess- und Lebensmitteltechnik. Das bestätigt die Legierungseinordnung, aber weder eine universelle Medienbeständigkeit noch Hygiene- oder Druckeignung einer Verbindung.
Vor der Beschaffung klären
- Werkstoff, Medium und Nutzungsanforderungen dokumentieren.
- Innenzugang, Wurzelschutz und Nachbehandlung fachlich planen.
- Anwendungsbezogene Prüfungen und qualifizierte Ausführung klären.
Planungsbeispiel für eine anspruchsvollere Nutzung; kein gebautes Rohrsystem und keine Freigabe für Lebensmittel- oder Druckanwendungen.
1.4016: ferritischer Werkstoff braucht eine andere Prüfung
Ein Materialbeleg nennt 1.4016. Die Aufgabe wurde zunächst wie eine übliche Verbindung aus austenitischem Edelstahl behandelt.
- Auswahlrichtung
- Unterbrechen Sie diese Gleichsetzung und prüfen Sie den werkstoffspezifischen Verarbeitungsweg mit geeigneter Fachberatung.
- Begründung
- Outokumpu bezeichnet Moda 430/4016 als konventionellen ferritischen Stahl und warnt für den Zustand nach dem Schweißen vor Kornvergröberung und Sensibilisierung. Die Unterlagen sehen dafür eine gesonderte Wärmebehandlung vor. Diese Anforderungen lassen sich nicht durch eine andere Geräteamperezahl erledigen.
Vor der Beschaffung klären
- Werkstofffamilie zusätzlich zur Nummer festhalten.
- Schweißzustand, geforderte Eigenschaften und Nachbehandlung mit Fachunterlagen klären.
- Keine Zusatz-, Gas- oder Parameterempfehlung von 1.4301 ungeprüft übernehmen.
Herstellerbeleg aus dem Moda-Datenblatt, Abschnitt Welding. Dies ist keine Wärmebehandlungsanleitung oder Zusage, dass eine Werkstatt diesen Prozess ausführen kann.
Ein ausgefüllter Anforderungszettel für Edelstahl
Das folgende Beispiel hält Materialidentität und Nahtziel auseinander. Es dient als Vorlage für ein Gespräch und wurde nicht praktisch umgesetzt.
Identität eintragen
Werkstoff: 1.4301 laut Materialunterlage; keine Identifizierung aus Glanz, Magnetverhalten oder Foto. Materialherkunft und Dokument werden mit dem Projekt abgelegt.
Das Nahtziel beschreiben
Ziel: nachvollziehbare kurze Sichtverbindung am Anschauungsmuster. Gewünschte Oberfläche und erlaubte Nacharbeit werden getrennt von technischen Eigenschaften notiert.
Beide Seiten berücksichtigen
Vorder- und Rückseite sind zugänglich. Wie die Rückseite behandelt und beurteilt werden soll, wird vor dem Schweißen geklärt; guter äußerer Eindruck ersetzt diese Frage nicht.
Konfiguration vervollständigen
WIG DC wird als Vergleichskategorie angesetzt. Zusatz, Gas, Elektrode, Brenner und Reinigung werden auf Material und Aufgabe abgestimmt; die Quelle ist kein fertig freigegebenes Einstellblatt.
Den Ergebnisnachweis festlegen
Für das Lehrmuster können dokumentierte Beobachtungen und fachliche Rückmeldung geplant werden. Eine spätere reale Bauteilnutzung braucht ihren eigenen Prüfweg; ein Foto übernimmt ihn nicht.
Geplanter Lehrfall statt eigenem Schweißversuch. Die Herstellerquellen stützen die Material- und Verfahrenseinordnung; sie bestätigen keine Eigenschaften einer von Schweißjuwel gefertigten Verbindung.
Welche Zusatzkosten entstehen durch Ihre Nahtanforderung?
Der Gerätepreis bildet nur einen Teil der Edelstahlentscheidung ab. Trennen Sie werkstoffbezogene Zusätze und Gasbedarf von möglichen Anforderungen an Nahtwurzel und Oberfläche. Ob solche Positionen benötigt werden, ergibt sich aus Ihrer Aufgabe und der fachlichen Einordnung; sie sind kein pauschales Pflichtpaket für jeden nichtrostenden Stahl.
Ein Planungsbetrag ist erst mit einer konkreten Material- oder Nahtaufgabe verständlich.
Edelstahlprojekt mit Werkstoff- und Nahtbedarf rechnen
Tragen Sie belegte Preise oder eigene Planungsbeträge für Ihr konkretes Bauteil ein. Unbekannte Zusatz- oder Wurzelschutzkosten bleiben offen, auch wenn das leere Rechenfeld als 0 € behandelt wird.
Werkstoffbezeichnung und beide Nahtseiten klären
Besorgen Sie die verfügbare Werkstoffangabe und beschreiben Sie Sichtseite, Nahtwurzel und Nutzung des Bauteils getrennt. Mit diesen Informationen lässt sich gezielt nach der passenden Gerätevariante, Zusatzkombination und gegebenenfalls Formierausstattung fragen. Unbekannte Legierungen bleiben bis zur Klärung eine Auswahlgrenze.
Anforderungen meines Edelstahlprojekts ordnenVerfahrenswahl und Arbeitsplatz bei Edelstahl
WIG-Schweißzusatz
WIG-Schweißzusatz kaufen: Werkstoffnachweis und Nahtanforderung verbinden
Formierausstattung
Formierausstattung: Bauteilzugang und Wurzelanforderung klären
Sichtprüfung richtig einordnen
Schweißnaht-Sichtprüfung: Beobachtung und Qualitätsnachweis trennen
Zwei Werkstücke mit Edelstahlbezeichnung, aber verschiedenen Nahtzielen
Redaktioneller Lesefall · schematische Annahmen · kein eigener Praxistest
Bei A ist die sichtbare kurze Naht ein Grund, die kontrollierte WIG-Zusatzführung genauer zu vergleichen. Eine MIG/MAG-Ausführung bleibt als Alternative von der tatsächlichen Nahtaufgabe und den geforderten Ergebnissen abhängig; der Werkstoffname allein entscheidet den Prozess nicht.
Bei B ist zunächst die Wurzelanforderung eine zusätzliche Systemfrage. Ein geeignetes Stromgerät löst die innenliegende Schutz- und Zugangsaufgabe nicht automatisch. Die Beschaffungszeile muss daher neben der Stromquelle auch die aufgabenspezifisch festgelegte Gasführung, Vorrichtung und Kontrolle erfassen.
Ergebnis des Beispiels
Die beiden Werkstücke gehören in verschiedene Aufgabenprofile. Ein pauschales Edelstahl-Geräteranking würde gerade die zusätzliche Wurzelanforderung des zweiten Falles verdecken.
Was die Quellen hierzu belegen
Fronius ordnet Edelstahlwerkstoffe und ihre schweißtechnische Behandlung nach Werkstoffeigenschaften und eingesetztem Verfahren ein; die Edelstahlbezeichnung allein ist keine vollständige Verfahrensspezifikation.
Fronius: Edelstahl-Schweißen: Werkstoffe und VerfahrenswahlDie Fronius-Einordnung zur Lebensmittelindustrie behandelt die Qualität der Rohrnaht und der Wurzel als aufgabenbezogene Anforderungen. Diese Betrachtung trägt keine allgemeine Freigabe jedes Edelstahlrohres.
Fronius: Lebensmittelindustrie: Anforderungen an die Wurzel
Geltungsbereich: Die Fälle begründen eine Beschaffungsstruktur, keine Schweißanweisung. Zusatz, Schutzgas, Nachbehandlung und Prüfung sind aus der tatsächlichen Werkstoff- und Nutzungsanforderung abzuleiten; sicherheitsrelevante Verbindungen benötigen die zuständige qualifizierte Beurteilung.
Die sichtbare Oberfläche ist ein Teil der Aufgabe. Für Funktion und Verarbeitung zählen die belegte Werkstoffsorte und die konkreten Anforderungen.
Werkstoffsorte und Nahtaufgabe führen Ihre Auswahl.
Eine feine Sichtnaht, eine Halterung und ein Rohr stellen andere Rückfragen. Die Auswahlhilfe trennt Gerätebedarf, Zusatzwerkstoffe, Gasversorgung und fachliche Unterstützung passend zu Ihrer Edelstahl-Verbindung.
-
Die gesuchte Lösung benennen
Wählen Sie Gerät, Zusatz, Schutzgas oder fachliche Unterstützung. Beschreiben Sie anschließend, ob die Verbindung eine Sichtnaht, ein Blechbauteil oder ein Rohr betrifft.
-
Die Materialdaten ergänzen
Edelstahl ist als Werkstoff veränderbar vorbelegt. Geben Sie an, ob die genaue Sorte vorliegt. Bei Rohren folgt eine eigene Frage zu Anforderung und Zugang an der Nahtwurzel.
-
Naht und Ausstattung abgleichen
Ihr Ergebnis zeigt den passenden Angebotsbereich und die relevanten Gründe. Ungeklärte Sorten- oder Wurzeldaten werden festgehalten, bevor eine konkrete Teile- oder Geräteauswahl getroffen wird.
Muss ich für jedes Edelstahl-Rohr Formiergas einplanen?
Das hängt von der konkreten Nahtanforderung ab. Die Auswahlhilfe fragt, ob Anforderung und Zugang an der Rückseite geklärt sind. Ein ungeklärter Wurzelbedarf bleibt als fachlicher Prüfpunkt sichtbar.
Was erhalte ich, wenn ich nur Zusatzwerkstoff suche?
Wählen Sie Zusatzwerkstoffe als Bedarf. Das Ergebnis führt in diesen Angebotsbereich und berücksichtigt die Material- und Nahtangaben. Die genaue Zuordnung bleibt anhand der Werkstoffsorte zu prüfen; konkrete Angebote folgen später.
Was brauchen Ihre Edelstahl-Nähte?
Für Ihre Edelstahlaufgabe zählen Werkstoffsorte, Nahtziel und Prozessaufbau zusammen. Die Auswahlhilfe ordnet den Bedarf ein und zeigt, welche Informationen für einen begründeten Verfahrensvergleich noch fehlen.
- Werkstoffsorte
- In Ihrer Auswahl berücksichtigt
- Nahtaufgabe
- In Ihrer Auswahl berücksichtigt
- Wurzelbedarf
- In Ihrer Auswahl berücksichtigt
Eine Edelstahlbezeichnung reicht für eine Geräteempfehlung nicht aus. Der Finder zeigt Vergleichskategorien; Werkstoffunterlagen und die konkrete Konfiguration sind zusätzlich zu prüfen.
Ein paar Antworten.
Eine klare Richtung.
Öffnen Sie die Auswahlhilfe und beantworten Sie die Fragen zu Ihrem Vorhaben. Daraus entsteht Ihr persönliches Auswahlprofil mit einem passenden nächsten Schritt.
Meine Auswahlhilfe starten Ohne Registrierung oder Kontaktdaten