MATERIALIEN · KUPFER-WERKSTOFFDATEN
Ihre Kupferverbindung gezielt beurteilen lassen nach Sorte, Zustand und Funktion.
Für eine Kupfer-Schweißaufgabe verbinden Sie den Materialnachweis mit Nutzung und benötigter Eigenschaft der Verbindung. TWI-Grundlagen helfen bei der Sortenfrage; Prozess, Zusatz und Wärmebedarf werden am konkreten Bauteil geklärt.
- Sortenbeleg
- Verbindungsaufgabe
- Prozessklärung
Kupfersorte und Zustand durch Materialunterlagen nachvollziehen. Ihre Angaben führen zum nächsten Klärungsschritt.
SortenbelegKupfersorte und Zustand durch Materialunterlagen nachvollziehen.
VerbindungsaufgabeGeometrie, Herkunft und Zweck der Verbindung gemeinsam beschreiben.
ProzessklärungZusatz, Prozess und Wärmebedarf für die konkrete Aufgabe fachlich klären.
So beraten wir
Kupfer-Werkstoffdaten · KONKRET BEANTWORTET
Warum sind Kupfersorte und Zustand vor der Verfahrenswahl entscheidend?
Kupfer ist keine einzige Schweißaufgabe. Sauerstofffreies, sauerstoffhaltiges und desoxidiertes Kupfer unterscheiden sich unter anderem im Porositäts- und Versprödungsbezug. Bei kaltverfestigtem Material kann Wärme zudem die erzielte Festigkeit verändern. Farbe und gute elektrische Leitfähigkeit ersetzen daher weder Sortenidentität noch den benötigten Zustand nach dem Fügen.
- Sorte: Sauerstoff-/Legierungsbezug identifizieren
- Zustand: Kaltverfestigung und Wärmeeinfluss unterscheiden
- Funktion nach dem Fügen: Leitfähigkeit, Dichtheit oder mechanische Anforderung
Welche Eigenschaft muss die Kupferverbindung nach dem Fügen erhalten?
Hier werden Kupfersorte und Zustand mit der Funktion der Verbindung verknüpft. Farbe und allgemeiner Materialname reichen dafür nicht.
-
Ihre Situation: Sorte und Zustand sind belegt, die Verbindung soll eine benannte Funktion erfüllen.
Geben Sie diese Eigenschaft als eigenständiges Ziel in die Prozessplanung.
Stromleitung, Wärmeübertragung, Dichtheit und mechanische Nutzung stellen nicht dieselbe Bewertungsfrage.
-
Ihre Situation: Ein gebrauchtes kupferfarbenes Teil besitzt keinen Sorten- oder Zustandsnachweis.
Lassen Sie zuerst die Materialidentität und bisherige Nutzung einordnen.
Gleiches Aussehen beweist keine gleichartige Kupfersorte oder gleiche Ausgangsbedingungen.
-
Ihre Situation: Ein belegter MIG- oder WIG-DC-Aufbau liegt für diese Kupferaufgabe bereits vor.
Vergleichen Sie dessen vollständige Umsetzung statt eine andere Stromquelle allein nach Maximalampere.
Die Geräteklasse folgt der werkstoff- und funktionsbezogenen Prozesszuordnung, nicht umgekehrt.
KI-generierte redaktionelle IllustrationDie Schnittkante des Kupferrohrs.
Die Schnittkante eines kalten Kupferrohrs und eine gebürstete massive Kupferprobe sind im Detail zu sehen.
Kupfer-Werkstoffdaten · DER ÜBERBLICK
Kupfer ist als allgemeiner Materialname keine ausreichende Grundlage für die Prozessplanung. Sorte, Zustand und Verbindungsaufgabe müssen bekannt sein, bevor ein zugeordneter MIG- oder WIG-Aufbau verglichen wird. Die Prüffragen zeigen, welche Werkstoff- und Prozessdaten dafür noch benötigt werden.
Kupfer-Werkstoffdaten genauer einordnen
Für eine Kupfer-Schweißaufgabe verbinden Sie den Materialnachweis mit Nutzung und benötigter Eigenschaft der Verbindung. TWI-Grundlagen helfen bei der Sortenfrage; Prozess, Zusatz und Wärmebedarf werden am konkreten Bauteil geklärt.
A kann in eine konkrete werkstoffbezogene Prozessplanung eingehen; B bleibt an Sorten- und Zustandsidentität hängen, auch wenn beide gleich aussehen.
Die Kupfersorte vor dem Verfahren identifizieren
Kupfersorte und Zustand sind zwei verschiedene Eingangsdaten. TWI unterscheidet unter anderem sauerstofffreies, sauerstoffhaltiges und phosphordesoxidiertes Kupfer. Diese Unterschiede sind für mögliche Porosität und Versprödung relevant. Ein allgemeines Etikett Kupfer oder die Oberflächenfarbe kann diese Daten nicht ersetzen.
Der Zustand beschreibt zusätzlich, wie Eigenschaften vor der Arbeit entstanden sind. Reines Kupfer lässt sich kaltverfestigen; Wärmeeinfluss kann diese Verfestigung verändern. Deshalb muss eine geforderte Eigenschaft nach dem Fügen ausdrücklich genannt sein. Die Prozesswahl beginnt nicht allein bei der Frage, wie sich ein Lichtbogen zünden lässt.
Kupfersorte und Zustand durch Materialunterlagen nachvollziehen.
Technische Skizze ansehen
Schematische Entscheidungshilfe zu Kupfer-Werkstoffdaten: Kupfersorte und Zustand durch Materialunterlagen nachvollziehen. Die Darstellung zeigt keine gemessenen Gerätewerte.
Skizze in voller Größe öffnen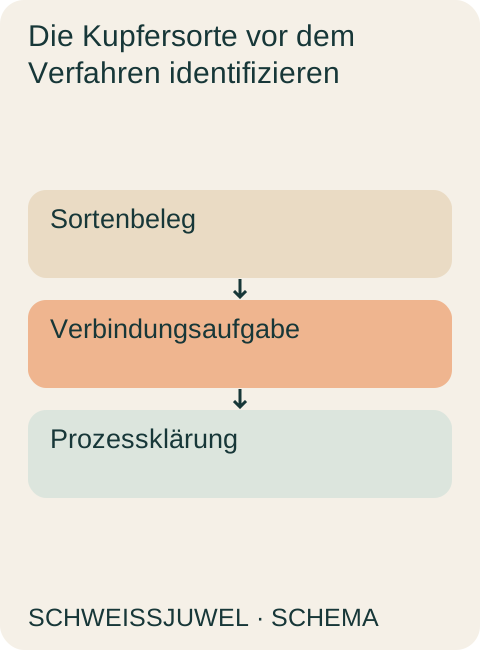
KI-generierte redaktionelle IllustrationWarmer Kupferglanz am grünen Fenster.
Ein fertiges dekoratives Kupfer-Pflanzgefäß steht auf einem alten Steinfensterbrett mit grünen Blättern im Hintergrund.
Leitfähigkeit und Dichtheit sind eigene Ergebnisziele
Schreiben Sie die spätere Nutzung der Verbindung aus: Soll sie elektrischen Strom leiten, Wärme übertragen, dicht sein oder eine mechanische Aufgabe übernehmen? Diese Ziele dürfen nicht hinter einem allgemeinen Wunsch nach einer schönen Naht verschwinden. Ordnen Sie die bekannte Kupfersorte und den Materialzustand dieser Funktion zu.
Für ein gebrauchtes Bauteil gehören vorhandene Beschichtungen, frühere Nutzung und Herkunft in denselben Vorgang. Eine optische Ähnlichkeit zu einer bekannten Übungsprobe belegt keine gleiche Prozessaufgabe. Erst eine fachlich zugeordnete Konfiguration macht einen MIG- oder WIG-DC-Angebotsvergleich passend; pauschale Temperatur- oder Zusatzwerte werden aus dem Farbbild nicht abgeleitet.
Geometrie, Herkunft und Zweck der Verbindung gemeinsam beschreiben.
Technische Skizze ansehen
Schematische Entscheidungshilfe zu Kupfer-Werkstoffdaten: Geometrie, Herkunft und Zweck der Verbindung gemeinsam beschreiben. Die Darstellung zeigt keine gemessenen Gerätewerte.
Skizze in voller Größe öffnen
Eine vollständige Kupferanfrage vorbereiten
Das Ergebnis Ihres Kupferprofils enthält identifizierte Sorte, bekannten Zustand und die nach dem Fügen erforderliche Eigenschaft. Daneben steht der Status der Geometrie und des vorgesehenen Einsatzes. Eine unbekannte Altteilsorte wird nicht aus Farbe oder einem vorhandenen Brenner ergänzt.
Mit diesem Profil kann ein passendes Verfahren fachlich geplant werden. Die Auswahlhilfe ordnet daraus den Klärungs- oder Ausstattungsbedarf. Sie erzeugt keine allgemeine Kupferkonfiguration und keine temperaturbezogene Arbeitsanweisung aus dem Werkstoffnamen.
- Kupfersorte und Zustand durch Materialunterlagen nachvollziehen.
- Geometrie, Herkunft und Zweck der Verbindung gemeinsam beschreiben.
- Zusatz, Prozess und Wärmebedarf für die konkrete Aufgabe fachlich klären.
Zusatz, Prozess und Wärmebedarf für die konkrete Aufgabe fachlich klären.
Technische Skizze ansehen
Schematische Entscheidungshilfe zu Kupfer-Werkstoffdaten: Zusatz, Prozess und Wärmebedarf für die konkrete Aufgabe fachlich klären. Die Darstellung zeigt keine gemessenen Gerätewerte.
Skizze in voller Größe öffnen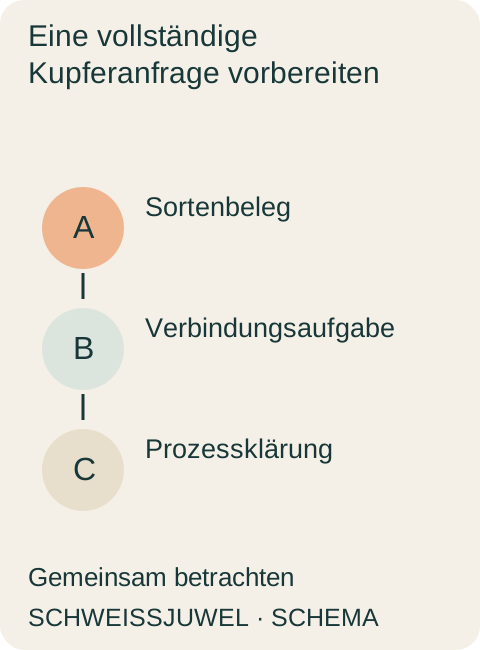
Werkstoff-Lesefall: Gleiche rote Farbe, verschiedene Datenlage
Redaktioneller Lesefall · schematische Annahmen · kein eigener Praxistest
A besitzt eine materialbezogene Ausgangsinformation. B hat lediglich eine optische Vermutung. Die gleiche Farbe erlaubt nicht, den dokumentierten Sortenbezug von A auf B zu übertragen. Ebenso ist eine ähnliche Dicke kein Nachweis gleicher Schweißbarkeit.
Für beide Teile wird die gewünschte Eigenschaft nach dem Fügen ergänzt: elektrische Funktion, Dichtheit oder mechanische Anforderung. Falls eine Festigkeit aus Kaltverfestigung benötigt wird, wird sie nicht als nach Wärmeeinfluss unverändert angenommen. Eine Wärmebehandlung kann bei reinem Kupfer nicht einfach wie bei einem härtbaren Stahl gedacht werden.
Ergebnis des Beispiels
A kann in eine konkrete werkstoffbezogene Prozessplanung eingehen; B bleibt an Sorten- und Zustandsidentität hängen, auch wenn beide gleich aussehen.
Was die Quellen hierzu belegen
TWI unterscheidet Kupfersorten, beschreibt den Sauerstoff-/Porositätsbezug und die Erweichung kaltverfestigten Kupfers durch Wärme.
TWI: Welding of copper and its alloys – Part 1Das WIG-Grundprinzip nutzt eine nicht abschmelzende Elektrode und getrennt zugeführten Zusatzwerkstoff.
Fronius: WIG-Verfahren: Prozessaufbau und Zusatz
Geltungsbereich: Das Profil legt keine Zusatzsorte, Vorwärmtemperatur, Gasrezeptur oder Freigabe für unbekannte beziehungsweise druckbeanspruchte Kupferbauteile fest.
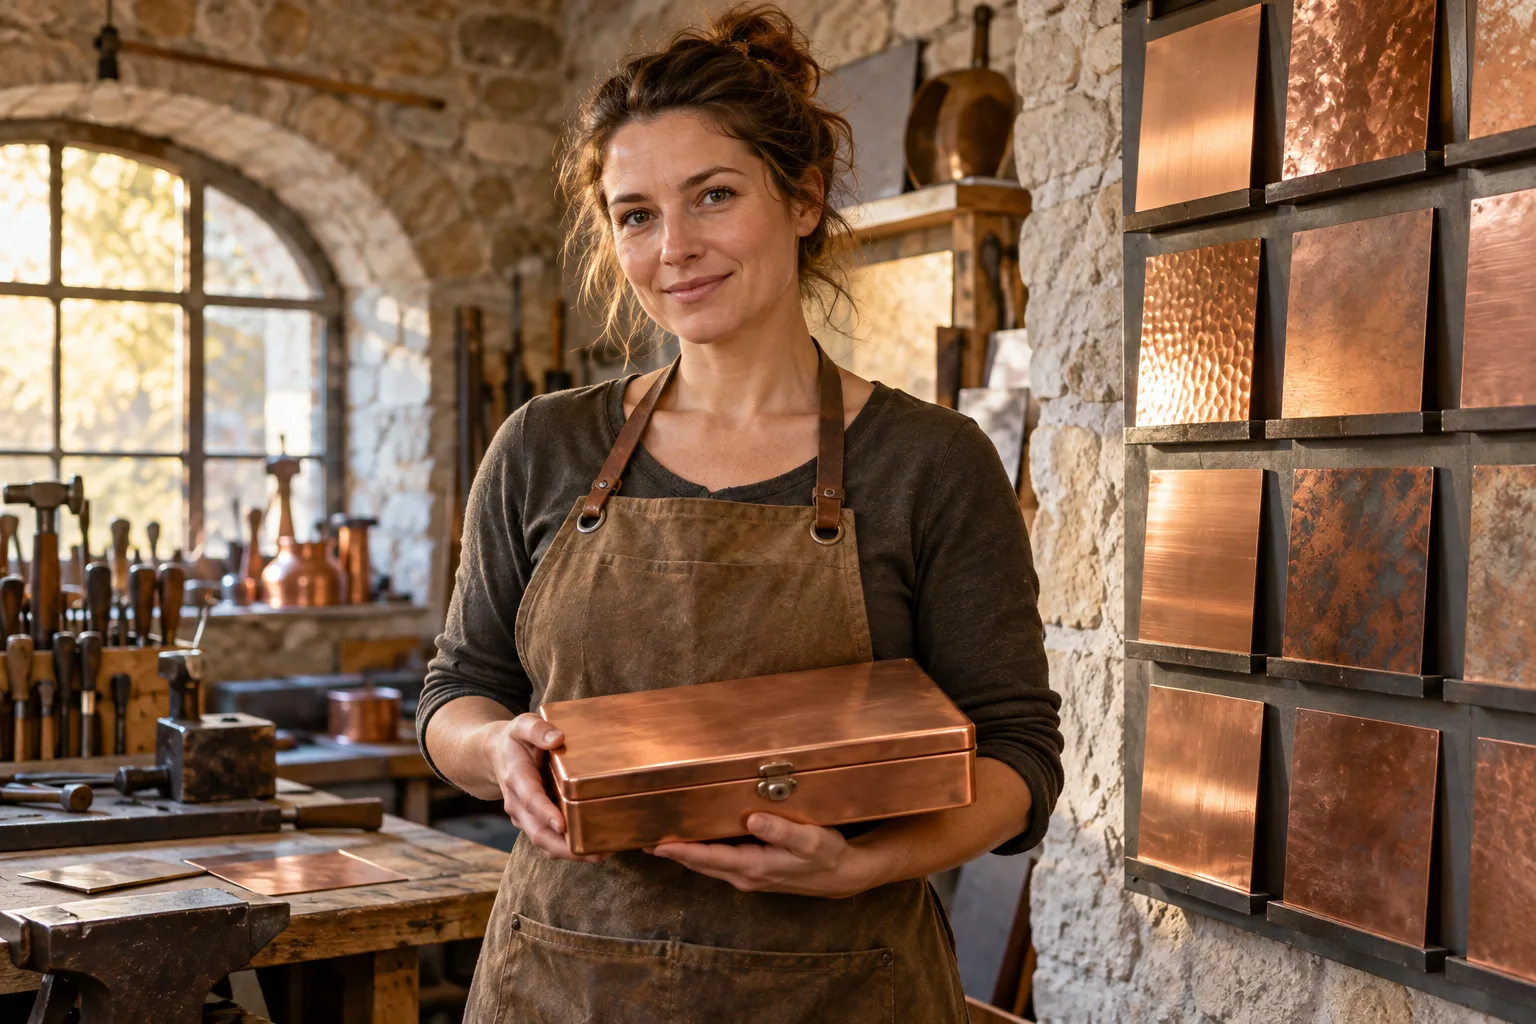
KI-generierte redaktionelle IllustrationKupfer ist mehr als eine einheitliche Oberfläche.
Eine Metallgestalterin steht mit einem Probenkoffer neben getrennt geordneten Kupferoberflächen.
IHRE INDIVIDUELLE KOSTENPLANUNG
Ausstattung und Leistungen: Kupfer-Werkstoffdaten
Die Identifizierung der Kupfersorte und eine fachliche Prozesszuordnung stehen vor dem Gerätevergleich. Erfassen Sie den anschließend festgelegten Aufbau mit Zusatz, Gas und gegebenenfalls erforderlichen Prüfleistungen.
Ihre Kostenübersicht: Kupfer-Werkstoffdaten
Tragen Sie für „Kupfer-Werkstoffdaten“ ausschließlich die Beträge Ihrer eigenen Angebote ein. Bereits enthaltene Teile werden nicht erneut addiert; offene oder noch unbepreiste Positionen bleiben in der Bedarfsliste erkennbar.
Summe Ihrer Eingaben
GENAUER NACHGEFRAGT
Fragen zu Kupfer-Werkstoffdaten
Kann rote Farbe die Kupfersorte zeigen?
Sie reicht nicht als belastbare Identifikation von Sorte und Zustand.
Warum zählt Kaltverfestigung?
Wärmeeinfluss kann die daraus entstandenen Eigenschaften verändern.
Ist elektrischer Kontakt schon Dichtheit?
Nein. Das sind unterschiedliche Funktionsanforderungen.
Gibt der Artikel eine Vorwärmtemperatur vor?
Nein. Die konkrete Material-/Geometrieaufgabe ist dafür fachlich zu planen.
NACHVOLLZIEHBAR BELEGT
Primärquellen: Kupfer-Werkstoffdaten
Die Unterlagen für „Kupfer-Werkstoffdaten“ ergänzen die drei Prüffelder „Sortenbeleg“, „Verbindungsaufgabe“ und „Prozessklärung“. TWI ordnet Kupferwerkstoffe und deren Schweißbesonderheiten ein; die WIG-Quelle erläutert das Verfahren. Prozess, Zusatz und Wärmebedarf müssen zur tatsächlich nachgewiesenen Kupfersorte und Verbindung fachlich zugeordnet werden.
- TWIWelding of copper and its alloys – Part 1
TWI unterscheidet Kupfersorten, beschreibt den Sauerstoff-/Porositätsbezug und die Erweichung kaltverfestigten Kupfers durch Wärme.
Abgerufen am 08.10.2026 - FroniusWIG-Verfahren: Prozessaufbau und Zusatz
Das WIG-Grundprinzip nutzt eine nicht abschmelzende Elektrode und getrennt zugeführten Zusatzwerkstoff.
Abgerufen am 08.10.2026
Header: KI-generierte redaktionelle Illustration. Erklärgrafiken: eigene schematische Darstellungen. Keine eigenen Produkttests. Unsere Auswahlmethodik.
KUPFER-WERKSTOFFDATEN · IHRE PERSÖNLICHE AUSWAHL
Welche Kupferdaten fehlen für Ihre Prozesszuordnung?
Die Auswahlhilfe erfasst „Sortenbeleg“, „Verbindungsaufgabe“ und „Prozessklärung“ für Ihre Frage „Kupfer-Werkstoffdaten“. Ihre Antworten bestimmen, welche Angaben zuerst geklärt werden und welcher Angebots- oder Lernschritt anschließend sinnvoll ist.
-
Welche Kupferdaten sind nachvollziehbar bekannt?
Kupfersorte und Zustand durch Materialunterlagen nachvollziehen.
-
Welche Aufgabe beschreibt die Verbindung?
Geometrie, Herkunft und Zweck der Verbindung gemeinsam beschreiben.
-
Welche fachlich zugeordnete Kupferkonfiguration liegt bereits vor?
Zusatz, Prozess und Wärmebedarf für die konkrete Aufgabe fachlich klären.
Welche Angaben brauche ich für diese Auswahlhilfe?
Die fachlich belegte Kupferkonfiguration bestimmt den MIG- beziehungsweise WIG-DC-Vergleichsbereich. Fehlen Sorte, Zustand oder Prozesszuordnung, steht eine Werkstoffberatung vor der Geräteanfrage. Wenn eine Angabe fehlt, können Sie sie ausdrücklich offenlassen.
Wie geht es nach meinen Antworten weiter?
Lassen Sie Kupfersorte und Verbindungsaufgabe fachlich einer konkreten Prozesskonfiguration zuordnen. Erst mit vollständigen Daten vergleichen Sie den belegten MIG- oder WIG-DC-Aufbau; sonst steht die Werkstoffklärung am Anfang.
Ihre Auswahlfrage beantworten
Ohne Anmeldung · ohne Kontaktdaten
KUPFER-WERKSTOFFDATEN
Welche Kupferdaten fehlen für Ihre Prozesszuordnung?
Die Auswahlhilfe erfasst „Sortenbeleg“, „Verbindungsaufgabe“ und „Prozessklärung“ für Ihre Frage „Kupfer-Werkstoffdaten“. Ihre Antworten bestimmen, welche Angaben zuerst geklärt werden und welcher Angebots- oder Lernschritt anschließend sinnvoll ist.
IHRE ANGABEN ZU DIESEM RATGEBER
- Welche Kupferdaten sind nachvollziehbar bekannt?
- Kupfersorte und Zustand durch Materialunterlagen nachvollziehen.
- Welche Aufgabe beschreibt die Verbindung?
- Geometrie, Herkunft und Zweck der Verbindung gemeinsam beschreiben.
- Welche fachlich zugeordnete Kupferkonfiguration liegt bereits vor?
- Zusatz, Prozess und Wärmebedarf für die konkrete Aufgabe fachlich klären.
Die fachlich belegte Kupferkonfiguration bestimmt den MIG- beziehungsweise WIG-DC-Vergleichsbereich. Fehlen Sorte, Zustand oder Prozesszuordnung, steht eine Werkstoffberatung vor der Geräteanfrage.
SortenbelegVerbindungsaufgabeProzessklärung
Im Ergebnis für „Kupfer-Werkstoffdaten“ bleiben fehlende Angaben als konkrete Rückfragen sichtbar. Wählen Sie den nächsten Schritt passend zum dokumentierten Stand Ihrer Aufgabe.
Kupfer-Werkstoffdaten · Ihre AuswahlInteraktive Auswahl
Ein paar Antworten.
Eine klare Richtung.
Öffnen Sie die Auswahlhilfe und beantworten Sie die Fragen zu Ihrem Vorhaben. Daraus entsteht Ihr persönliches Auswahlprofil mit einem passenden nächsten Schritt.
Meine Auswahlhilfe starten Ohne Registrierung oder Kontaktdaten